Kotiin / Blogi / Teollisuuden uutisia / Ultraäänihitsaus: prosessit, materiaalit, työkalut ja käytännön asennusvinkkejä


Pyydä tarjous
Ultraäänihitsaus on liitosprosessi, jossa käytetään korkeataajuista akustista tärinää lämmön luomiseksi kahden osan väliseen rajapintaan. Tärinä kohdistetaan paikallisesti, paineen alaisena, ja materiaalit sulautuvat ilman tavanomaisessa hitsauksessa tapahtuvaa bulkkisulamista. Se on käytännöllinen menetelmä kestomuoveille, kuitukankaille, kalvoille ja tietyille metalleille, ja siitä on tullut tuttu näky tuotantolinjoilla, joissa puhtailla, nopeilla ja toistettavissa olevilla sidoksilla on merkitystä. Changzhou Aoheng Machineryssä ultraäänihitsaus ei ole abstrakti aihe; se on tekstiili-, kuitukankaiden, kertakäyttötuotteiden ja muoviosien valmistajille valmistamiemme koneiden periaate. Hyödyllinen osa on ymmärtää, mitä prosessi tarvitsee materiaalista, työkaluista ja kokoonpanosta, joten hyvä hitsaus on toistettava eikä vahingossa.
Ultraäänihitsausjärjestelmässä on yksinkertainen pino: virtalähde, anturi, tehostin, sonotrodi tai torvi ja alasin tai kiinnitin. Muunnin muuntaa sähköenergian mekaaniseksi värähtelyksi, tehostin säätää amplitudia ja äänitorvi välittää tämän värähtelyn työkappaleeseen. Alasin pitää osaa ja muotoilee kosketuskohdan. Tyypillinen sykli kulkee kuuden vaiheen kautta:
Taajuus, amplitudi, voima, hitsausaika ja pitoaika ovat tärkeimmät parametrit. 20 kHz:n järjestelmä on yleinen kestäville muoviosille, kun taas 30-40 kHz valitaan usein hienompaan työhön. Korkeampi amplitudi ei ole automaattisesti parempi; Liian paljon voi jättää pintaan, vahingoittaa kuituja tai halkeilla hauraita osia. Pitoaika on yhtä tärkeä kuin hitsausaika, koska liitoksen tulee jäähtyä paineen alaisena ennen kuin äänitorvi vetäytyy sisään. Pisteliitoksissa ja pienissä muovikokoonpanoissa erillinen pöytään asennettu yksikkö voi helpottaa asennusta ja toistettavuutta huomattavasti, ja AH50Q-ultraäänipistehitsauskone on käytännöllinen esimerkki tästä lähestymistavasta.
 AH-50Q Ultraäänipistehitsauskone tekstiilien kokoamiseen Penkkiin asennettu pistehitsauskone kuitukangaskäsilaukkuille, maskin korvasilmukoille ja muoviosille, jalkapolkimella ja kuviomuotilla toistettavia liitoksia varten. Näytä tuote →
Materiaalin käyttäytyminen ratkaisee, sopiiko ultraäänihitsaus hyvin. Amorfiset kestomuovit läpäisevät yleensä hyvin tärinää; puolikiteiset hartsit voivat hitsata, mutta tarvitsevat yleensä tiukemmat prosessiikkunat. Kuitukankaat ja kalvot sitoutuvat paikallisen kuidun tai pintafuusion kautta, kun taas ohuet metallit liittyvät kiinteän olomuodon muodonmuutoksen kautta sulamisen sijaan. Alla oleva taulukko antaa käytännön lähtökohdan, mutta tarkat tulokset riippuvat laadusta, paksuudesta, lisäaineista ja työkaluista.
| Materiaaliryhmä | Tyypillisiä esimerkkejä | Mitä katsoa |
|---|---|---|
| Kestomuovit | ABS, PP, PE, PC, akryyli, nylon | Amorfiset hartsit ovat usein anteeksiantavampia kuin puolikiteiset hartsit; kosteudella ja täyteaineilla on väliä. |
| Kuitukankaat ja kalvot | PP-, PE- ja PET-sekoitukset | Liimaus riippuu paikallisesta kuitufuusiosta; sarvi- ja alasinkuvio vaikuttavat käteen ja ulkonäköön. |
| Pakkaus | Pinnoitettu levy, kalvolaminaatit, polymeerikalvot | Pintojen saastuminen on vihollinen; tiivistyspaineen ja viipymän on oltava yhdenmukaisia. |
| Metallit | Alumiini, kupari, ohuet kalvot | Puolijohdeliitos vaatii puhtaat, oksidivapaat pinnat ja jäykän tuen. |
| Erilaiset yhdistelmät | Yhteensopivat muoviset parit | Sopimattomat sulamispisteet ja lämpölaajeneminen edellyttävät yhteiskokeita ennen tuotantoa. |
Jos et ole varma siitä, hitsaako hartsi tai laminaatti siististi, aloita pienellä näyteajolla ja tarkasta liitos kuormitettuna. Pidämme pidemmän sarjan materiaalien yhteensopivuutta koskevia huomautuksia teknisessä kirjastossamme tiimeille, jotka tarvitsevat syvemmän lähtökohdan.
Työkalujen avulla monet ultraäänihitsausprojektit onnistuvat tai epäonnistuvat. Yhteen liitokseen suunniteltu sarvi voi olla väärä toiselle, ja taipuva kiinnike varastaa energiaa hitsauksesta. Myös yhteissuunnittelulla on merkitystä. Energian ohjaaja keskittää tärinän alkuperäiseen kosketuslinjaan, leikkausliitos tarjoaa häiriösovituksen vahvemmille tiivistetyille kokoonpanoille, ja pontti-ura-asettelut auttavat kohdistamaan osia. Tekstiileissä ja kuitukankaissa sarven pinta- ja alasinkuvio säätelevät sidoksen ulkonäköä, pehmeyttä ja reunan laatua. Kulunut sarvi tai huonosti tuettu alasin voi muodostaa epäjohdonmukaisia sidoksia, vaikka koneen asetukset näyttävät oikealta.
Tekstiili- ja kuitukangastöissä sarviprofiili ja alasinkuvio ratkaisevat usein, tuntuuko sidos pehmeältä, tasaiselta vai koristeellisesta. Tekstiileille optimoidut hitsaustorvet on rakennettu tätä tasapainoa ajatellen, ja ne ovat yksi hiljaisimmista syistä, miksi tuotantolinja pysyy yhtenäisenä.
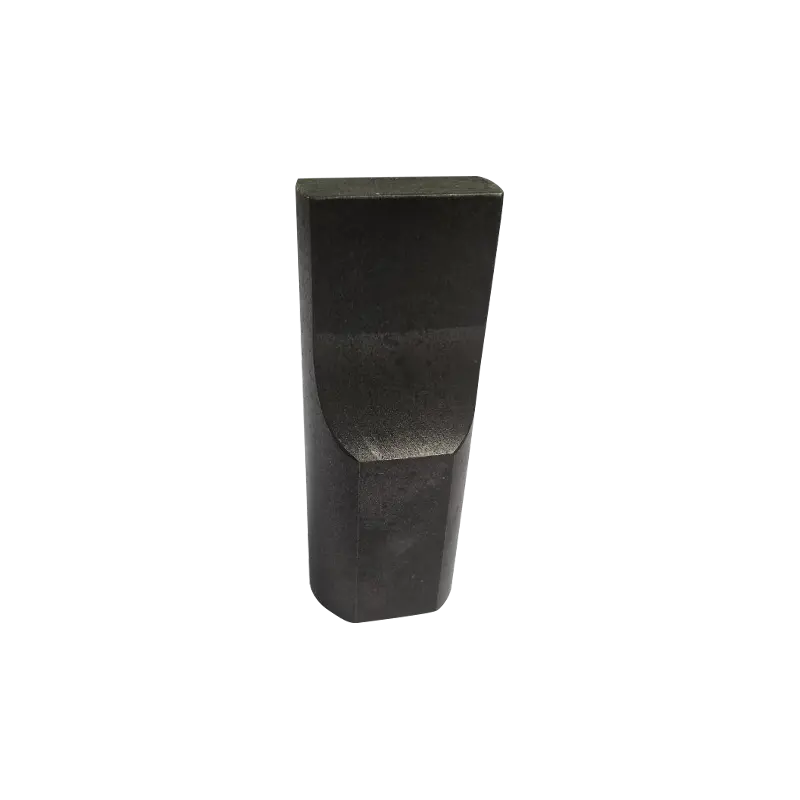 AH tekstiileille optimoidut ultraäänihitsaustorvet Ultraäänitorvitarvike tekstiilien hitsaukseen tai leikkaukseen, tarjotaan useilla amplitudeilla ja taajuuksilla tukemaan tasaista energiansiirtoa kuitukangas- ja kankaankäsittelyssä. Näytä tuote →
Ennen kuin vaihdat koneen, tarkista perusasiat. Useimmat hitsausongelmat eivät ole salaperäisiä; ne ovat löysä kiinnitys, likainen pinta tai muuttuva parametri.
Ultraäänihitsaus näkyy kaikkialla, missä lämpö, liimat tai ompeleet ovat epämukavia. Tekstiileissä ja kuitukankaissa sitä käytetään pitsiefekteihin, päärmiin, tikkaukseen, halkaisuun ja tiivistykseen sekä komposiittiliitokseen. Kertakäyttötuotteissa se yhdistää kengänpäälliset, lippalakit, tyynyliinat, käsineet ja terveyssiteet ilman ompelulankaa. Pakkausryhmät käyttävät sitä tiivisteisiin ja peukaloinnin havaitseviin liitoksiin, kun taas auto- ja elektroniikkavalmistajat käyttävät sitä pieniin muovikokoonpanoihin ja johtojen päättämiseen. Lääketieteellinen tuotanto luottaa siihen, kun puhdas, toistettava sidos on tärkeä.
Omassa tuotevalikoimassamme samat periaatteet näkyvät ultraäänipitsikoneissa, tikkauskoneissa, leikkaus- ja poikkileikkauskoneissa, kertakäyttötuotekoneissa ja erityisissä hitsausyksiköissä. Meidän ultraäänihitsauskonevalikoima kattaa käsi-, piste-, liitos- ja muovihitsausmuodot, joten oikea aloituspiste riippuu liitoksesta eikä yksittäisestä konetyypistä. Kenttäkorjauksia, näytteenottoa tai lyhyitä ajoja varten kädessä pidettävä ultraäänihitsauskone, kuten AH30, antaa sinulle hyödyllisen sillan penkin ja tuotantolinjan välillä.
 AH-30 kädessä pidettävä ultraäänipistehitsauskone kenttä- ja lyhyisiin ajoihin Kannettava 28/35 kHz ultraäänihitsauskone ohuiden muovien, kuitukankaiden ja lankojen pisteliittämiseen, sopii korjauksiin, näytteenottoon ja lyhyisiin tuotantoajoihin. Näytä tuote →
Ultraäänihitsaus on yleensä puhdasta, mutta se ei ole riskitöntä. Korkeataajuinen tärinä voi vaikuttaa kuuloon ajan myötä, joten kotelot ja kuulosuojaimet kannattaa ottaa vakavasti. Pidä kädet loitolla sarvesta ja alasimesta pyöräilyn aikana, käytä lukitustoimenpiteitä työkalujen vaihdon aikana ja varmista tuuletus tai savunpoisto, kun työskentelet haihtuvia aineita vapauttavien muovien kanssa. Tarkista huoltopuolella torven kuluminen, anturin jäähdytys, kaapelin kunto ja kiinnikkeiden kohdistus säännöllisin väliajoin. Yleinen virhe on jahtaa lisää tehoa, kun todellinen ongelma on kulunut äänitorvi, taipuva kiinnitys tai epäjohdonmukaiset osan mitat. Toinen on oletus, että hyvältä näyttävä hitsi kestää kuormituksen alaisena; yksinkertainen veto- tai irrotustarkastus havaitsee enemmän ongelmia kuin silmämääräinen tarkastus.
Varusteiden valinta alkaa materiaalista ja liitoksesta, ei luettelosivusta. Kysy mistä osat on valmistettu, kuinka paksuja ne ovat, kuinka paljon hitsausaluetta on mukana ja minkä syklin linja tarvitsee. Mieti sitten automaation tasoa: kädessä pidettävä yksikkö saattaa riittää korjauksiin ja vähäisiin töihin, kun taas kalustepohjainen kone, jolla on kontrolloitu voima, aika ja pito, on parempi tuotannon johdonmukaisuuden kannalta. Myös työkalujen tuella on merkitystä, koska torvet ja kiinnikkeet eivät ole universaaleja. Changzhou Aoheng Machineryssa rakennamme ultraäänilaitteita tekstiili-, kuitukangas-, kertakäyttötuote- ja muovisovelluksiin, ja olemme toimittaneet asiakkaita yli kolmeenkymmeneen maahan. Kokemus on hyödyllinen, kun vakiokone tarvitsee mukautetun äänitorven, erilaisen alasimen tai hankalaan osan muotoon räätälöidyn kiinnikkeen.
Jos punnit uutta ultraääniprosessia, luotettavin seuraava vaihe on näytekoe todellisella materiaalilla ja liitosgeometrialla. Tuo meille osa, vikatila ja tuotantokohde, niin voimme auttaa sinua rajaamaan koneen muotoa, työkaluja ja prosessiikkunaa. Ultraäänihitsaus palkitsee valmistelun, ja rauhallinen, hyvin tuettu asennus päihittää yleensä pitkän listan koneen ominaisuuksista.
Copyright © Changzhou AoHeng Machinery Co., Ltd. All Rights Reserved


