Kotiin / Blogi / Teollisuuden uutisia / ultraäänihitsaustorvi: sovellukset, valintakriteerit ja käytännön ohjeet


Pyydä tarjous
Jos olet viettänyt aikaa ultraäänikokoonpanon parissa, tiedät jo, että äänitorvi on se osa, jota kaikki syyttävät, kun hitsi näyttää väärältä. Käytännössä ultraäänihitsaustorvi on yksittäinen komponentti, joka päättää, kuinka suuri osa generaattorin energiasta todella saavuttaa liitoksen – ja kuinka tasaisesti se saapuu. Tekstiilien, kuitukankaiden ja muovien tuottajien ultraäänilaitteiden rakentamisen ja huollon jälkeen olemme oppineet, että useimmat sarviongelmat eivät ole salaperäisiä. Ne johtuvat geometrian, materiaalin ja torven tehtävän työn välisestä epäsuhtaisuudesta.
Tässä oppaassa käydään läpi, mitä sarvi tekee, miten se on rakennettu, mitkä profiilit sopivat mihinkin sovelluksiin ja pienet huoltotavat, jotka pitävät pinon toiminnassa vuosia.
Torvi - jota kutsutaan myös sonotrodeksi - on viimeinen metallipala värähtelypolulla. Se sijaitsee pinon alaosassa, muuntimen ja tehostimen alapuolella ja koskettaa työkappaletta suoraan. Sen tehtävä on kaksiosainen: vahvistaa pinosta alas tulevaa mekaanista värähtelyä materiaalin tarvitsemaan amplitudiin ja toimittaa tämä energia oikean jalanjäljen yli.
Molempia tehtäviä hallitsee resonanssi. Torvi koneistetaan värähtelemään tietyllä taajuudella, yleensä 15 kHz, 20 kHz tai 40 kHz, ja se toimii tehokkaasti vain, kun koko pino on viritetty samaan numeroon. Paina äänitorvi pois resonanssista ja oireet ilmaantuvat nopeasti: generaattori ottaa enemmän virtaa, hitsaus muuttuu epäjohdonmukaiseksi ja lämpöä kerääntyy paikkoihin, joissa sen ei pitäisi. Jos haluat ymmärtää tuon ketjun ylävirran puoliskoa, huomioitamme kuinka anturi muuntaa sähköiset signaalit mekaaniseksi värähtelyksi ovat hyödyllistä luettavaa.
Paperilla oikealta näyttävä sarvi voi silti olla väärässä koneessa. Materiaalilaatu, rakeisuuden suunta, asennuslaipan massa ja jopa työpinnan viimeistely muuttavat resonanssitaajuutta. Hyvämaineiset valmistajat mittaavat taajuusanalysaattorin jokaisen torven ennen sen toimitusta ja säätävät virityspaikkoja, kunnes torvi laskeutuu kapeaan kohdetaajuuden ikkunaan. Tästä syystä torven kopio on harvoin samanlainen korvaaja: geometria voi sopia, kun taas viritys ei.
Sarven muoto on todellakin energianjakopäätös. Ohut terä keskittää energian kapeaksi linjaksi; leveä tanko levittää sen sauman poikki; muotoillut kasvot muotoilevat sen tietyn osan ympärille. Alla olevassa taulukossa on yhteenveto profiilit, joista meiltä kysytään useimmin.
| Profiili | Geometria | Tyypillinen sovellus | Katso pisteet |
|---|---|---|---|
| Terä / kiila | Kapea työstöreuna | Kuitukankaan leikkaus, sulkeminen ja viimeistely | Reunojen kuluminen; pidä terä viileänä ja puhtaana |
| Tanko / suorakaiteen muotoinen | Pitkät litteät kasvot | Jatkuva saumahitsaus, pitsi ja kohokuviointi | Kasvojen tasaisuus ja tasainen amplitudi koko pituudella |
| Pyöreä/sylinterimäinen | Pyöreä kosketuspinta | Pistehitsaus, putken tiivistys, pienet muoviosat | Asennuskierteen samankeskisyys |
| Muotoiltu / mukautettu | Koneistettu osan muotoon | Autojen verhoilu, suodattimet, lääketieteelliset komponentit | Vaatii osakohtaista viritystä ja piirustuksia |
| Komposiitti | Useita viritettyjä osioita on yhdistetty | Suuret tai hankalat osat, joihin yksittäinen sarvi ei pääse käsiksi | Nivelen eheys ja tasapainoinen amplitudi osissa |
Komposiittisarvet ansaitsevat erityismaininnan. Yhdistämällä useita viritettyjä segmenttejä ne voivat ulottua onteloihin, peittää laajan alueen ilman hitsaajia ja vähentää sisäistä jännitystä osissa, jotka ovat herkkiä keskittyneelle energialle. Kompromissi on, että jokainen risteys on suunniteltava ja tarkastettava, joten komposiittitorvet ovat melkein aina räätälöityjä suunnittelutehtäviä eikä valmiita ostoja.
Aloita materiaalista, älä luettelosta. Ohut polypropeenikuitukangas haluaa korkeamman taajuuden ja pienemmän amplitudin läpipalamisen välttämiseksi. Paksummat kestomuovit ja raskaasti täytetyt yhdisteet tarvitsevat enemmän amplitudia ja pintageometriaa, joka pitää kosketuspaineen. Päällystetyt tai laminoidut kankaat hitsaavat usein parhaiten sahalaitaisella tai kuviollisella pinnalla, joka keskittää energian rajapinnalle koko pinnan sijaan.
Tarkista sitten koneen puoli. Taajuuden on vastattava generaattoria ja muuntajaa. Sarven pinnan amplitudin tulee osua materiaalin työskentelyikkunan sisäpuolelle – liian pieni aiheuttaa heikkoja sidoksia, liian suuri aiheuttaa välähdyksiä ja puhkaisuja. Kiinnityspultin ja laipan on kestettävä kuorma aiheuttamatta hävikkiä. Ja torven on sopia fyysisesti kiinnittimeen, koska torvi, jota ei voida kohdistaa suorakulmaisesti alasimeen, tuottaa hitsejä, jotka vaihtelevat reunasta toiseen.
Tekstiilien ja kuitukankaiden tuottajille työpinta on suurin osa arvosta. Meidän
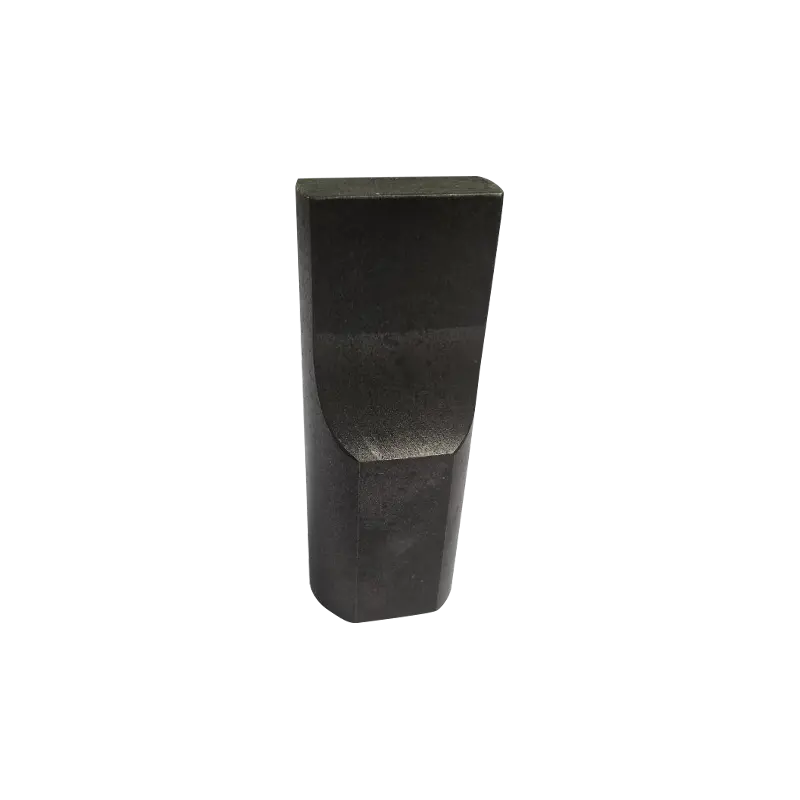 AH tekstiileille optimoidut ultraäänihitsaustorvet Ultraäänihitsaustorvet tekstiilien ja kuitukankaiden käsittelyyn, tarjotaan useilla amplitudeilla ja taajuuksilla tehokkaan energiansiirron ja puhtaiden saumien tukemiseksi. Näytä tuote →
on profiloitu tätä ajatellen tasapainottaen kasvojen leveyden, kuvion ja amplitudin niin, että saumat pysyvät puhtaina tuotantonopeudella.
Sarvet eivät yleensä epäonnistu dramaattisesti. He ajautuvat. Muutamat järkevät tavat pitävät ajelehtiman näkyvänä ennen kuin se saavuttaa romumääräsi:
Välittömästi toimimisen arvoisia varoitusmerkkejä ovat generaattorivirran äkillinen nousu, asteittain pidempiä pitoaikoja vaativa hitsi, näkyvä halkeama amplitudirakojen lähellä ja tylsä jysähdys puhtaan huminan sijaan pinon käynnistyessä. Mikä tahansa näistä viittaa siihen, että torven tulisi tulla ulos mittausta varten sen sijaan, että sitä työnnetään kovemmin. Vahingoittuneen äänitorven käyttäminen vaarantaa myös muuntimen ja tehostimen.
Monia tuotantoongelmia ei voida ratkaista valitsemalla eri luettelon nimike. Osa, jossa on hankala laippa, sauma, jonka on noudatettava käyrää, tai kuvio, jonka on vastattava asiakkaan kohokuviointimallia, vaativat kaikki sovelluksen mukaan koneistettua torvea. Työ alkaa osapiirustuksesta, materiaalispesifikaatiosta sekä koneen taajuudesta ja tehosta ja päättyy viritettyyn torviin, joka on varmennettu varsinaiseen pinoon.
Räätälöidyt työkalut ovat paikka, jossa kokemus maksaa, koska samaa piirustusta voidaan virittää usealla tavalla ja vain yksi niistä kestää pitkän tuotantoajon. Meidän
 Mukautetut ultraäänimuotit hitsaukseen, leikkaamiseen ja tiivistykseen Korkean tarkkuuden räätälöidyt työkalut teollisuuslaatuisesta teräksestä, valmistettu ultraäänihitsaukseen, -leikkaukseen tai tiivistykseen ja räätälöitävissä asiakkaan erilaisiin tarpeisiin. Näytä tuote →
kehitetään asiakkaan osa kädessä, ja jos työtä palvelee paremmin kokonaan eri koneformaatti, kädessä pidettävä laite on joskus käytännöllisempi reitti – esim.
 AH-30 Sonic kädessä pidettävä ultraäänipistehitsauskone Kompakti kädessä pidettävä ultraäänipistehitsauskone ohuille metallilevyille tai langoille, sopii korjaustöihin ja pienitehoisiin kokoonpanoihin, 28 kHz tai 35 kHz toiminta. Näytä tuote →
käytetään korjaustöihin ja vähäiseen kokoonpanoon.
Jos tarkastelet koko kokoonpanoa pelkän työkalun sijaan, katso yleiskatsaus ultraäänihitsauskoneet näyttää kuinka äänitorvi, valaisin ja käyttöelektroniikka yhdistetään käytännössä.
Ultraäänihitsaustorvi on viritetty mekaaninen komponentti, ei muotoiltu metallikappale. Hanki materiaali, profiili ja viritys oikein, ja loput pinosta käyttäytyvät ennustettavasti; Jätä yksi niistä huomiotta ja käytät ylläpitobudjettisi epäjohdonmukaisten hitsausten jahtaamiseen. Aloita liittämästäsi materiaalista, sovita äänitorvi koneen taajuus- ja amplitudiikkunaan ja tarkasta kasvot ja nasta säännöllisesti. Suurin osa torviongelmista, joita meitä pyydetään diagnosoimaan, osoittautuvat valinta- tai ylläpitoongelmiksi pikemminkin kuin valmistusvirheiksi – mikä on hyvä uutinen, koska molemmat ovat sinun hallinnassasi.
Copyright © Changzhou AoHeng Machinery Co., Ltd. All Rights Reserved


