Kotiin / Blogi / Teollisuuden uutisia / Ultraääni muovihitsaus: prosessit, materiaalit, liitossuunnittelu ja koneen kärjet


Pyydä tarjous
Ultraäänimuovin hitsaus näyttää kaukaa katsottuna petollisen yksinkertaiselta. Torvi koskettaa kahta muoviosaa, kalusteen läpi kulkee hiljaista huminaa, ja hetken kuluttua osat liitetään yhteen kuin ne olisi valettu yhdeksi kappaleeksi. Tämän lyhyen jakson alla on hyvin ymmärretty fyysinen prosessi: korkeataajuinen mekaaninen värähtely, yleensä 15-40 kHz, luo lämpöä osien väliseen rajapintaan, sulattaen ohuen polymeerikerroksen, joka jähmettyy paineen alaisena ja muodostaa vahvan, puhtaan sidoksen. Ei liimoja, liuottimia eikä metallisia kiinnikkeitä.
Tekstiilien, kuitukankaiden, kertakäyttöhygienian, autojen sisustuksen, lääkinnällisten laitteiden ja kulutustavaroiden valmistajille tästä prosessista on tullut standardi tuotantomenetelmä. Rakennamme ultraäänikoneita ja niitä käyttäviä työkaluja, ja alla olevista huomautuksista kerrotaan, mikä on tärkeintä: miten prosessi toimii, mitkä muovit hitsautuvat hyvin, miten liitokset tulee suunnitella ja kuinka valita oikea kone.
Jokainen ultraäänihitsaus noudattaa samaa perussykliä, ja kun ymmärrät sen, vianmääritys on paljon helpompaa. Generaattori muuntaa verkkovirran suurtaajuiseksi sähkösignaaliksi; anturi muuttaa signaalin mekaaniseksi värähtelyksi; tehostin ja äänitorvi vahvistavat ja välittävät tämän värähtelyn täsmälleen siihen kohtaan, jossa kaksi osaa kohtaavat.
Tärinä ei sulata muovia suoraan. Se aiheuttaa nopeaa molekyylikitkaa pitkin liitoksen pintaa, ja energiaohjaimet, pienet kohotetut piirteet, jotka on valettu yhteen osiin, keskittävät tämän kitkan, joten sulaminen alkaa juuri siellä, missä sitä tarvitaan. Tyypillinen sykli kulkee seuraavasti:
Hitsausajat mitataan yleensä sekunnin murto-osissa, ja täydelliset jaksot reilusti alle kaksi sekuntia ovat normaaleja automatisoiduilla linjoilla.
Verrattuna liimoihin, liuottimiin, keittolevyihin tai ruuveihin ultraäänihitsaus tarjoaa nopeuden, puhtauden ja yhtenäisyyden yhdistelmän, jota on vaikea yhdistää.
Ultraäänihitsaus toimii parhaiten, kun kaksi osaa on valmistettu samasta polymeeristä tai polymeereistä, joilla on samanlainen sulamislämpötila ja molekyylirakenne. Amorfiset hartsit pehmenevät vähitellen laajalla lämpötila-alueella, mikä tekee niistä anteeksiantavia ja helppoja hitsata. Puolikiteiset hartsit sulavat jyrkästi ja välittävät värähtelyä eri tavalla, joten ne tarvitsevat yleensä suuremman amplitudin, jäykemmän kiinnityksen ja huolellisesti suunniteltuja energiaohjaimia.
| Materiaali | Rakenne | Hitsattavuus | Käytännön huomautuksia |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorfinen | Erinomainen | Leveä hitsausikkuna; helppo automatisoida |
| PP, PE | Puolikiteinen | Hyvä | Vaatii suuremman amplitudin ja lujan tuen |
| PA, POM | Puolikiteinen | Hyvä | Kuivaa materiaali ensin huokoisuuden välttämiseksi |
| PET, PBT | Puolikiteinen | Kohtalainen | Tarvitaan enemmän energiaa ja tarkkaa liitossuunnittelua |
| Lasillä täytetyt lajikkeet | Joko | Kohtalainen | Hankaava täyteaine kuluttaa sarvet nopeammin; lyhyempi työkalun käyttöikä |
| PTFE, silikoni | Joko | Köyhä | Alhainen kitka ja korkea sulaviskositeetti kestävät hitsausta |
Kosteudellakin on väliä. Hygroskooppiset hartsit, kuten nylon ja polykarbonaatti, imevät vettä ilmasta ja vesi muuttuu höyryksi torven alla, jolloin syntyy kuplia ja heikkoja liitoksia. Kuivaus ennen hitsausta on yksinkertainen vaihe, joka estää suuren määrän romua.
Useimmat hitsausongelmat suunnitellaan kauan ennen kuin ne ilmestyvät linjalle. Liitoksen on keskitettävä energia, kohdistettava osat ja ohjattava sulan materiaalin virtausta. Kolme mallia kattaa suurimman osan sovelluksista.
Yhden osan liitospintaa pitkin kulkee pieni, tyypillisesti 0,3-0,8 mm korkea kolmiomainen harjanne. Se sulaa ensin, ja sitten sula polymeeri virtaa rajapinnan yli muodostaen sidoksen. Energiaohjaimet ovat yksinkertaisia, taloudellisia ja ihanteellisia amorfisille hartseille ja pienille ja keskikokoisille osille.
Toisessa osassa on syvennys ja toisessa yhteensopiva huuli, ja kaksi pintaa hankaavat toisiaan vasten hitsauksen edetessä. Leikkausliitokset tarjoavat vahvimmat ja ilmatiiviimät liitokset, ja ne ovat tavallinen valinta puolikiteisille materiaaleille ja osille, joiden on kestettävä painetta tai kestettävä tärinää.
Näissä hybrideissä yhdistyvät itsekohdistus energian suuntaamiseen, mikä vähentää välähdystä ja pitää hitsauslinjan siistinä. Ne ovat suosittuja koteloissa ja koteloissa, joissa ulkonäkö on yhtä tärkeä kuin vahvuus. Mitä tahansa mallia käytätkin, torven ja valaisimen on vastattava sitä, joten se kannattaa tarkistaa työkalu- ja kiinnitysratkaisut ennen muottiin sitoutumista.
Prosessi näkyy aina, kun muoviosat on liitettävä nopeasti ja siististi. Lääketieteelliset suodattimet, katetrit ja nestesäiliöt luottavat siihen, jotta ne ovat vuotamattomia. Autotoimittajat hitsaavat sisäverhoiluja, valaistuskomponentteja ja konepellin alaosia. Kulutuselektroniikka käyttää sitä koteloihin ja kytkimiin, kun taas pakkauslinjat sulkevat kupit, tarjottimet, pussit ja läpipainopakkaukset. Kuitukankaiden maailmassa ultraääniliimaus pitää yhdessä kertakäyttöiset kengänpäälliset, tyynyliinat, lippalakit, käsineet ja saniteettituotteet suurella nopeudella ilman lankaa tai liimaa.
Koska työkalut ovat kompakteja, sama periaate palvelee kaikkea yhdestä penkkikoneesta täysin automatisoituun pyörivään linjaan.
Koneet eroavat toisistaan pääasiassa tehon, taajuuden ja torven esittelytavan suhteen. Taajuus sovitetaan työhön: 15 kHz:n yksiköt tuottavat enemmän amplitudia ja sopivat suuriin tai puolikiteisiin osiin, 20 kHz on yleiskäyttöinen sweet spot ja 30-35 kHz yksiköt valitaan pienille, herkille komponenteille, joissa lämpö- ja pintamerkinnät tulee minimoida.
Korjauksia, prototyyppien valmistusta ja pienten erien kokoonpanoa varten käsihitsauskone antaa sinulle vapauden siirtää työkalua saumaa pitkin.
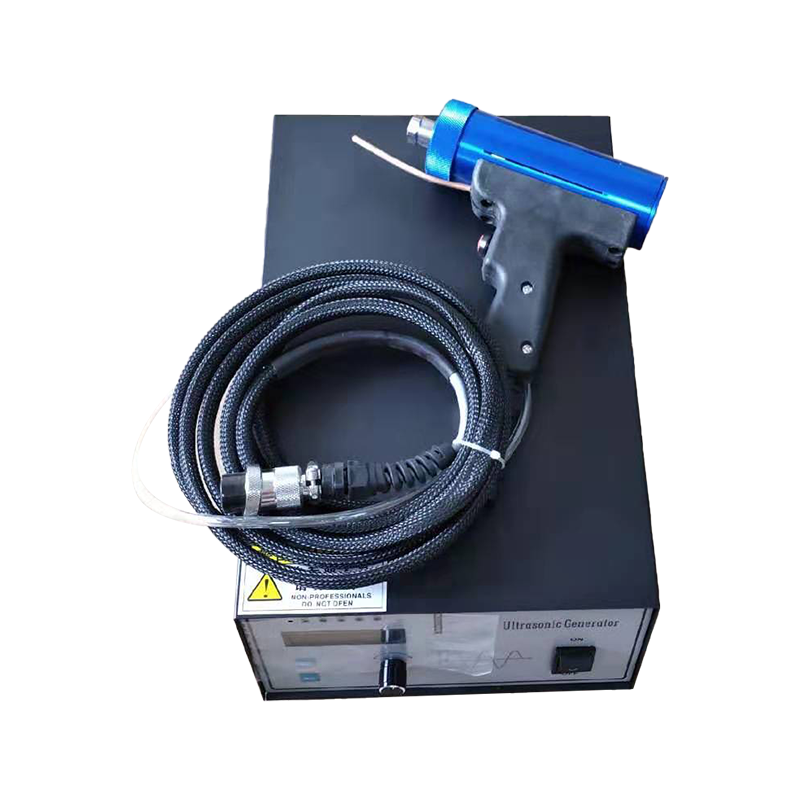 AH-30 Sonic mukautettu kädessä pidettävä ultraäänihitsauskone Kädessä pidettävässä ultraäänihitsauskoneessa on kiinteä hitsauspinta, suuri lujuus, pieni koko, kaunis hitsaus, yksinkertainen käyttö, vahva teho ja kädessä pidettävä... Näytä tuote →
Kun tarvitset toistettavia, jigiohjattuja pistehitsauksia muovattuihin osiin, erillinen pistehitsauskone pneumaattisella puristimella takaa tasaisen voiman ja jakson ajoituksen.
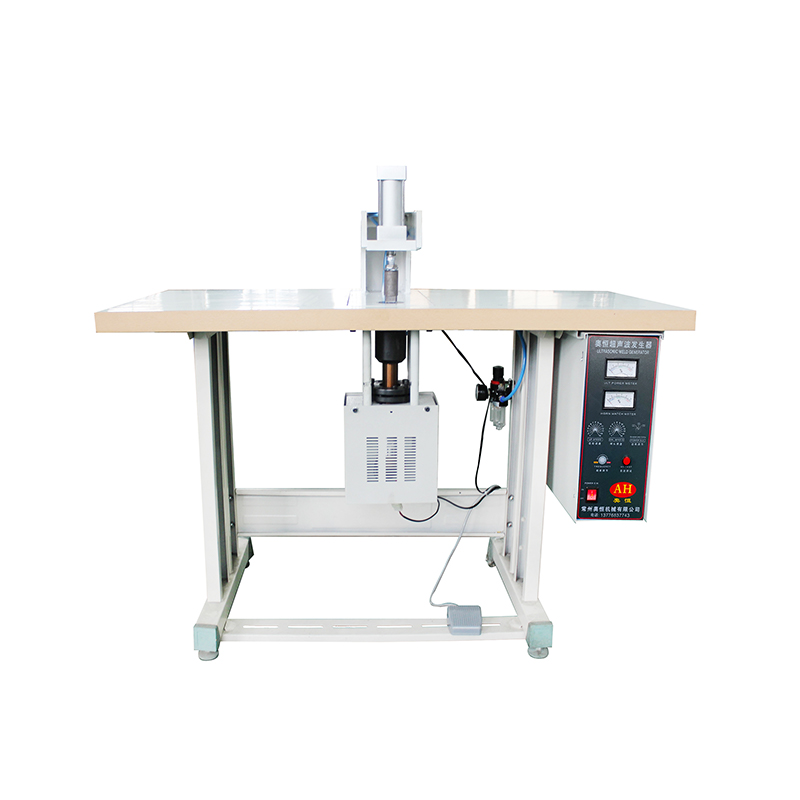 AH-50Q Ultraäänipistehitsauskone Käytä ultraääniaaltojen periaatetta kuitukankaiden käsilaukkujen valmistamiseen. Lävistysreikä ei vaadi apumateriaalien hitsaamista käsilaukkuun. Aloitus... Näytä tuote →
Raskaampaan tuotantoon, kuten suuriin koteloihin ja paksuseinäisiin komponentteihin, korkeatehoinen muovihitsauskone, jossa on jäykkä runko ja vakaa generaattori, on parempi perusta.
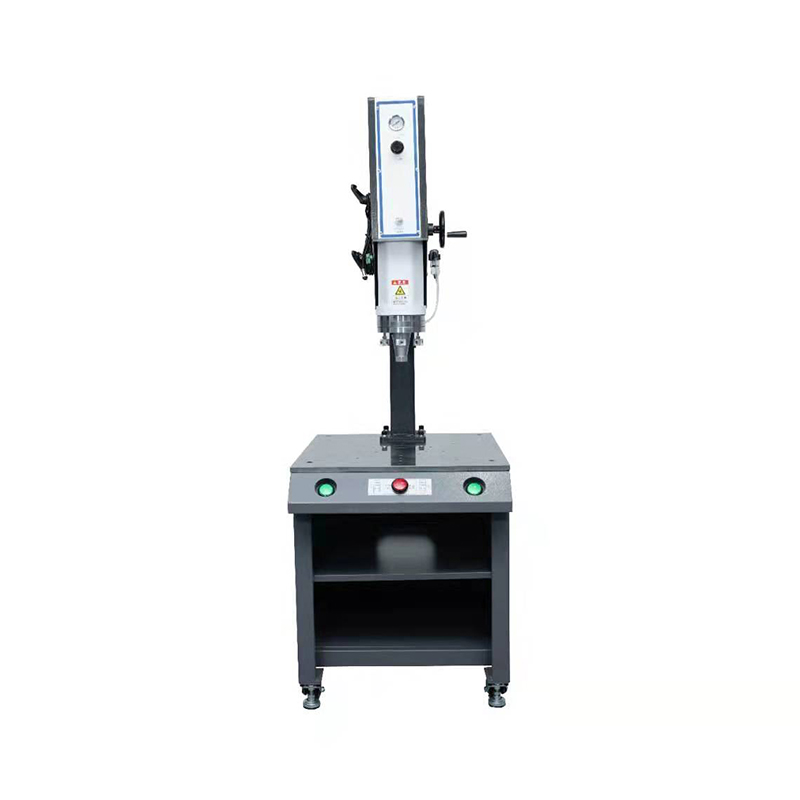 AH-DSL 15KHz 4200w Muovin hitsauskone 1. Koko kone on painovoimainen painevalu, CNC-työstökoneiden käsittely ja korkea tarkkuus. Näytä tuote →
Torvigeometria, tehostinsuhde ja kiinnitysrakenne ovat yhtä tärkeitä kuin itse kone, minkä vuoksi rakennamme myös räätälöityjä ultraäänimuotteja ja hitsaussarvia asiakkaille, jotka tarvitsevat tietyn hitsausprofiilin. Voit tarkastella laajempaa valikoimaa ultraäänihitsauskoneet me valmistamme tai kerro meille, mihin olet liittymässä, niin suosittelemme kokoonpanoa.
Jopa hyvin valittu kone toimii huonommin, jos perusasiat luisuvat. Muutama tapa erottaa luotettavasti hitsaavat kasvit niistä kasveista, jotka taistelevat romua vastaan joka työvuorossa.
Ennaltaehkäisevä huolto maksaa paljon vähemmän kuin hylätty tuotantoerä, ja suurin osa siitä kestää vain minuutteja päivässä.
Ultraääni muovihitsaus palkitsee valmistelun. Hanki materiaaliparitukset, liitossuunnittelu ja työkalut oikein, ja prosessista tulee yksi luotettavimmista ja taloudellisimmista liitosmenetelmistä nykyaikaisten valmistajien käytettävissä. Käsittele ne väärin, eikä mikään koneen virittäminen korjaa sitä.
Jos suunnittelet uutta tuotantolinjaa tai parannat olemassa olevaa, tiimimme arvioi mielellään osasi, ehdottaa yhteistä suunnittelua ja rakentaa koneen tuotteesi ympärille eikä päinvastoin. Jaa piirustuksesi, materiaalisi ja tulostavoitteesi, niin palaamme käytännön ehdotuksella.
Copyright © Changzhou AoHeng Machinery Co., Ltd. All Rights Reserved


